



Čo presne umožňuje vysekávacie spracovanie na dosiahnutie takého presného tvarovania?
Prečo sa každý vyseknutý výrobok musí spoliehať na vysekávací nástroj?
Aj keď sa môže zdať, že ide o jednoduchý proces rezania,lisovanieje v skutočnosti samotnou dušou vysekávania.
1. Strihacia matrica je v podstatešablónu na tvarovanie produktu.
Pri procesoch vysekávania sú obrysy produktu, priemery otvorov, línie ohybov a vzory výrezov reprodukované geometriou reznej hrany nástroja; lis dodáva iba vertikálnu silu, zatiaľ čo konečné rozmerové tolerancie a kvalita hrany závisia od presnosti výroby nástroja.
2. Priamo rezací nástrojurčuje rozmerovú presnosťavýnosovosťhotového výrobku.
Mnoho odchýlok od dávky k dávke, otrepov a problémov s vylamovaním možno vysledovať až k samotnej reznej matrici.
Ostrosť hrán, tvrdosť a odchýlka obrysu – priamo ovplyvňujú rozmerovú konzistenciu dávky, výskyt otrepov a riziko odštiepenia.
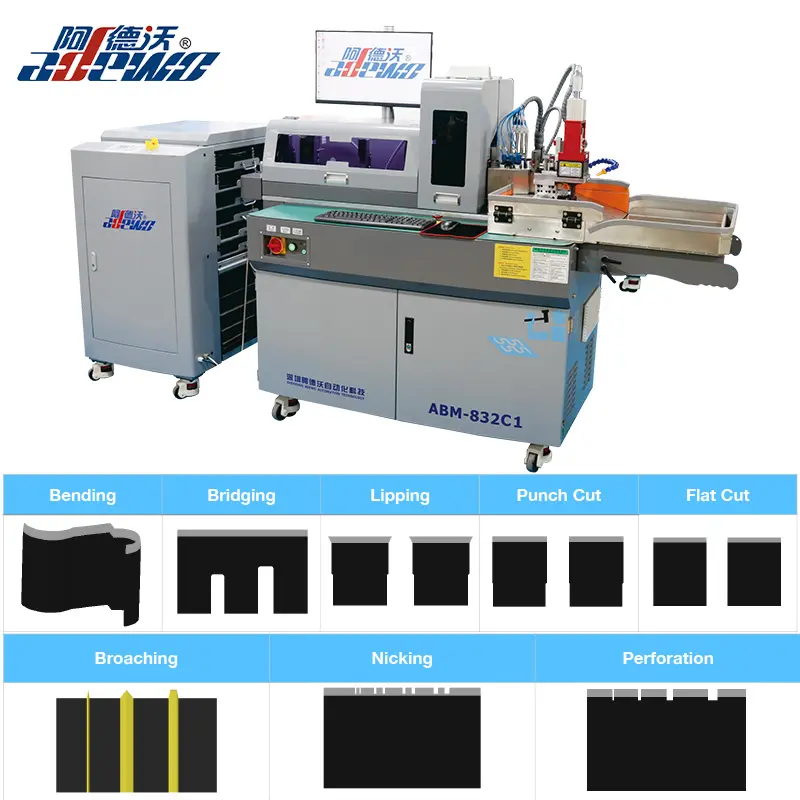
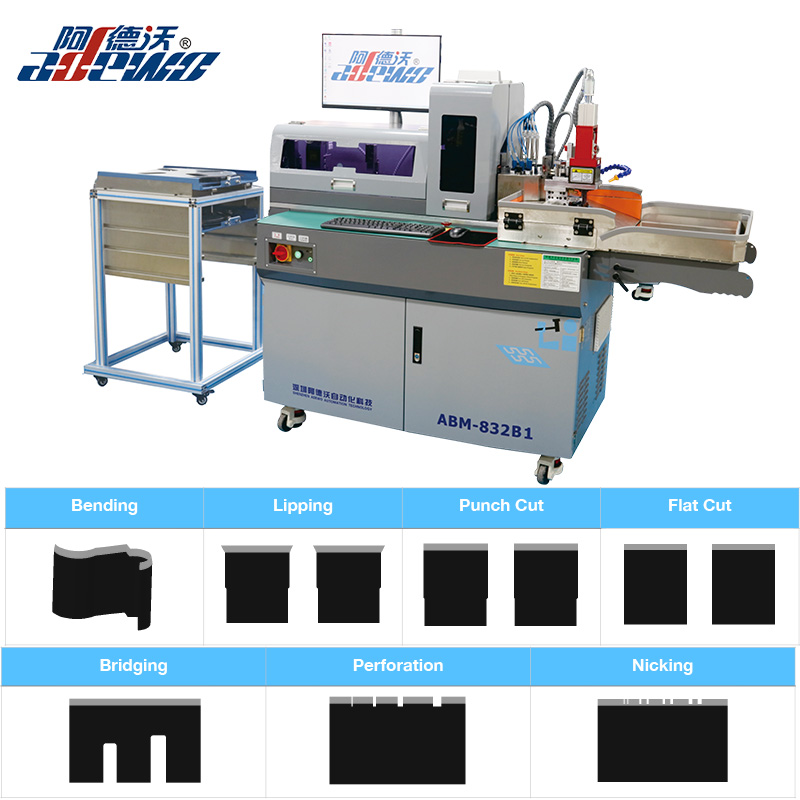
Naša séria ohýbačiek so zakrivenými čepeľami (A1, B1, A2580) zaisťuje kvalitu matrice prostredníctvom nasledujúcich technických vlastností:
· Presnosť kŕmenia:Podávanie s dvoma svorkami a skrutkoumechanizmus s opakovanou presnosťou polohovania±0,03 mm, zabezpečenie konzistentných súradníc bodov ohybu;
·Dierovacia jednotka: Modulárny dizajn matrice s nastaviteľnou vôľou (kompatibilné s hrúbkou pravítka 0,45–1,05 mm).
· Tvarovanie ohýbaním:Servoriadený uhol ohybusrovinnosť ohybu 0,2 mm, spárované srýchlo vymeniteľný vnútorný hriadeľprispôsobiť sa rôznym hrúbkam a priemerom čepele.
·Špecializované funkcie:
B1 integruje vrúbkovaciu stanicu s nastaviteľnou hĺbkou (min0,2 mm) na predbežné ryhovanie v balení;
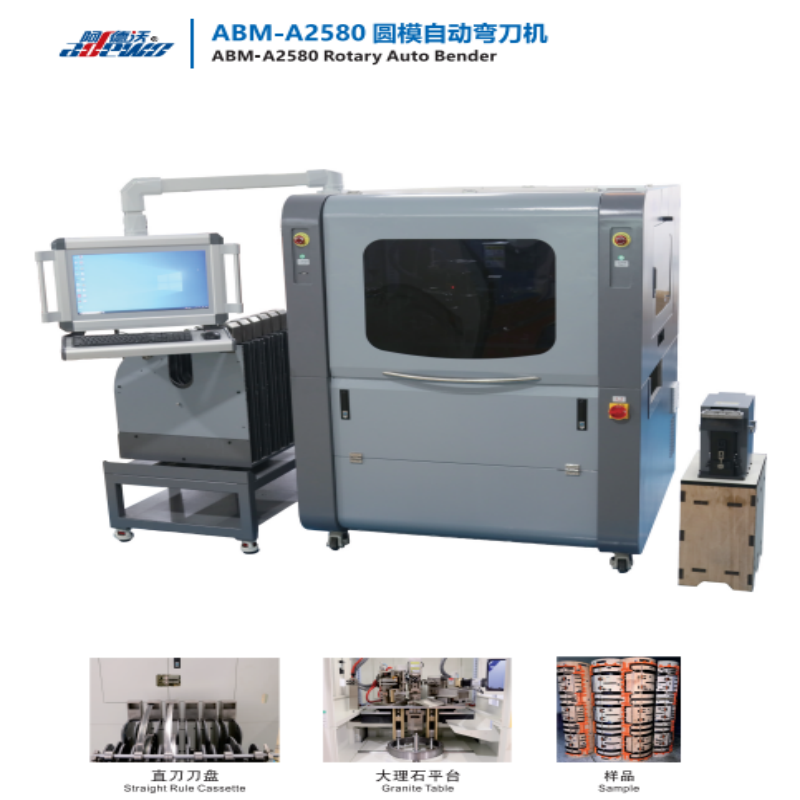
A2580 je prispôsobený pre rotačné matrice, podporujúce výšky čepele od22 až 30 mm,
s automatickým vykonávaním dierovania mosta, lemovania a iných zložitých funkcií.
3. Materiálovo špecifické riešenia:
· Mäkká pena → použite podpornú matricu s vysokou tvrdosťou, aby ste zabránili zrúteniu pri stlačení;
· Ultratenké fólie → vyžadujú výšku otrepu hrany ≤ 0,01 mm, ktorú je možné dosiahnuť pomocou nášho voliteľného procesu presného brúsenia.
Akonáhle je matrica nastavená, dávka po dávkerozmerová odchýlka sa udržiava v rozmedzí ±0,1 mm, schyba opakovateľnosti < 0,05 mm, čím sa výrazne eliminuje variabilita ručného rezu.
Naše riešenia sú vhodné pre prototypy aj hromadnú výrobu, skracujú čas prechodu a skracujú dodacie cykly.
Odporúčané novinky:
Aké škatule môžete vyrobiť s automatickou ohýbačkou ABM-832C1?
Rotačná automatická ohýbačka A2580: Presnosť a efektívnosť pri výrobe lisovníc